Fournisseur de solutions et de conception d’éclairage d’entrepôt économes d’énergie | MAÇONNNÉ

Expert en conception d’éclairage d’entrepôt et solutions d’économie d’énergie. Nous fournissons des lumières LED haute haute à haute efficacité et des systèmes de contrôle intelligents pour maximiser l’éclairage et réduire les coûts opérationnels de vos espaces de stockage et industriels.

+86-769-89950999

Application

MasonLED propose des solutions d’éclairage sur mesure pour les rues, entrepôts, usines, parkings et entrepôts frigorifères. Avec un support ODM/OEM personnalisé, nous optimisons l’optique, la gestion thermique et les classifications IP pour répondre aux besoins de votre projet – soutenus par 16+ ans d’expertise et un laboratoire accrédité par le CNAS.

Guide technique des applications d’éclairage LED en entrepôt

Introduction

L’éclairage des entrepôts est la colonne vertébrale des opérations logistiques et de stockage, impactant directement l’efficacité opérationnelle, la sécurité des travailleurs et les coûts énergétiques. Comparée aux systèmes traditionnels à halogénures métalliques ou à haute pression en sodium, la technologie LED offre ses résultats Économies d’énergie de 50 à 75 %, une durée de vie de service dépassant 50 000 heures, et des besoins d’entretien substantiellement réduits.

Les environnements d’entrepôt imposent des exigences uniques aux luminaires : plafonds hauts, allées étroites, obstacles de rayonnage, accumulation de poussière et vibrations induites par les chariots élévateurs. Une conception efficace de l’éclairage doit prendre en compte non seulement les niveaux d’illuminance, mais aussi l’uniformité, le contrôle de l’éblouissement, l’éclairage vertical et la fiabilité à long terme.

Ce guide sert de référence technique complète pour les responsables d’installation, les professionnels des achats et les spécificateurs d’ingénierie — couvrant les cadres de normes, les paramètres de performance, la sélection des produits, la conception optique, la disposition et l’installation, les contrôles intelligents et l’assurance qualité.

1. Normes et cadre de certification

1.1 Normes IES – Fondement de la mesure de la performance des LED

IES LM-79 – Méthode approuvée pour les mesures électriques et photométriques des produits d’éclairage à semi-conducteurs. Cette norme définit l’environnement de test, les procédures et les paramètres pour mesurer le flux lumineux total, la puissance électrique, l’efficacité lumineuse, la distribution d’intensité et les caractéristiques de chromaticité des luminaires LED. LM-79 nécessite le Méthode de photométrie absolue, mesurant directement la production totale de lumière de l’éclairage plutôt que la méthode relative utilisée pour les luminaires conventionnels. Le test LM-79 est obligatoire pour le DLC, ENERGY STAR et pratiquement tous les grands programmes de certification.

IES LM-80 – Méthode approuvée pour mesurer le maintien de la lumière des sources lumineuses LED. La production lumineuse LED diminue progressivement au fil du temps plutôt que de lâcher brusquement, rendant la prédiction sur toute la durée de vie cruciale. LM-80 nécessite de tester des boîtiers, réseaux et modules LED sur un minimum de 6 000 heures (10 000 heures recommandées) à températures multiples de boîtier (typiquement 55°C, 85°C, et une troisième température spécifiée) pour mesurer la lumière et l’entretien des couleurs au fil du temps.

IES TM-21 – Projection d’un entretien à long terme de la lumière des sources lumineuses LED. Cette norme utilise les données de test LM-80 pour extrapoler les durées de vie de L70 (temps jusqu’à 70 % de maintenance du lumen) et L50, fournissant la base des réclamations de garantie et des calculs de coûts du cycle de vie.

IES LM-84 – Méthode approuvée pour mesurer le flux lumineux et l’entretien des couleurs des lampes LED, des moteurs lumineux et des luminaires. Le LM-84 élève la mesure du niveau du boîtier LED à la Niveau luminaire complet, évaluant la performance dans des conditions opérationnelles réelles.

IES RP-7 – Pratique recommandée : Éclairage des installations industrielles. C’est la référence de référence pour la conception d’éclairage d’entrepôt et d’industrie, couvrant les nouveaux systèmes d’éclairage intérieur et extérieur pour de nouvelles installations ainsi que la refonte des installations existantes. Les recommandations reposent sur des pratiques d’éclairage de qualité, notamment : la circulation sûre des véhicules et des personnes, l’amélioration de la productivité et du confort des employés, la conservation de l’énergie et la minimisation de l’entretien.

1.2 Exigences des DLC (Consortium DesignLights)

Le DLC maintient la liste des produits qualifiés (QPL) la plus influente pour l’éclairage LED haute performance au monde. La qualification DLC est La norme de facto pour les programmes de remises sur les services publics à travers l’Amérique du Nord.

SSL V5.1 est actuellement actif, avec des exigences en matière de qualité spectrale (éblouissement) et de contrôlabilité. SSL V6.0 est sorti le 3 novembre 2025, et les demandes peuvent être soumises en vertu de la version V6.0 à partir du 5 janvier 2026. La V6.0 augmente en moyenne les seuils d’efficacité minimale de 14%, certains produits s’améliorant jusqu’à 19 %.

Exigences clés des DLC pour les produits high-bay:

  • Efficacité: Les DLC Premium nécessitent généralement ≥135 à 170 lm/W selon la catégorie

  • CCT: Doit se conformer à la norme ANSI C78.377-2017 pour la cohérence des couleurs

  • CRI: ≥70 minimum

  • Vie: ≥35 000 heures L70

  • Capacité de gradation: La plupart des catégories de hautes baies doivent inclure la gradation (généralement 0–10V) pour la désignation Premium

  • Contrôlabilité: Les produits doivent être « prêts pour les contrôles »

UGR (Évaluation Unificée de l’Éblouissement) : Pour la classification Premium V5.1, les exigences UGR s’appliquent aux High Bays et Low Bays. Les valeurs d’UGR varient de 10 (aucun inconfort perçu) à 31 (inconfort intolérable), avec des seuils DLC allant de 22 à 28. La V6.0 maintient des tolérances d’efficacité pour un meilleur contrôle de l’éblouissement.

1.3 Certifications de sécurité

Certification Portée Marchés clés
UL / ETL Sécurité électrique, tests de composants et au niveau des luminaires Amérique du Nord
CE Normes de santé, sécurité et protection de l’environnement Union européenne
ENEC Certification électrique européenne Norms (plus rigueur que CE) Europe
SAA Sécurité électrique pour les équipements d’éclairage Australie
CCC / CQC Certification obligatoire / Certification qualité en Chine Chine

2. Paramètres clés de performance

2.1 Efficacité lumineuse (lm/f)

Paliers de performance Plage d’efficacité Description
Entrée de gamme ≥100 lm/W Exigences de base
Standard 130–150 lm/W Qualité commerciale commune
Haute performance ≥150 lm/W Seuil Premium des DLC
En tête 160–180+ lm/W Éclairage d’entrepôt haut de gamme

Les systèmes conventionnels d’halogénures métalliques peinent généralement à maintenir 60 à 80 lm/W après la combustion initiale.

2.2 Température de couleur corrélée (CCT)

CCT Apparence des couleurs Demande recommandée pour l’entrepôt
3000K Blanc chaud Espaces de bureaux, salles de pause
4000K Blanc neutre Entreposage général, opérations de routine
5000K Blanc froid Zones de picking, zones à haut niveau, tâches détaillées

L’éclairage d’entrepôt spécifie généralement 4000K–5000K, équilibrant acuité visuelle et confort des travailleurs.

2.3 Indice de rendu des couleurs (CRI)

Valeur CRI Adéquation à l’application
CRI ≥ 70 Entreposage général, logistique
CRI ≥ 80 Prélèvement, emballage, inspection qualité
CRI ≥ 90 Tâches critiques en matière de couleur (identification d’étiquette, étalonnage des produits)

Le DLC exige que le CRI soit vérifié et conforme aux spécifications indiquées.

2.4 Facteur de puissance (PF)

  • Minimum acceptablePF ≥ 0,85

  • Bonne pratique: PF ≥ 0,90

  • Haute qualitéPF ≥ 0,95

Un faible facteur de puissance réduit la capacité du système électrique et peut entraîner des pénalités pour les services publics.

2.5 Classification de protection contre l’entrée (IP)

Classification IP Niveau de protection Espaces d’entrepôt adaptés
IP20 Pas de protection contre la poussière ou l’eau Espaces de bureau propres et secs
IP54 Eau éclaboussée et protégée par la poussière Entreposage général
IP65 Étanches à la poussière, jets d’eau Environnements poussiéreux, quais de chargement
IP66 Jets d’eau puissants et étanches à la poussière Zones industrielles lourdes, zones de lavage

Les environnements d’entrepôt poussiéreux nécessitent généralement IP65 minimum.

2.6 Classification de protection contre les impacts (IK)

Classement IK Énergie d’impact Applications appropriées
IK07 2 joules Zones industrielles générales, zones à faible risque
IK08 5 Joules Entrepôts avec trafic de chariots élévateurs
IK09 10 Joules Industrie lourde
IK10 20 joules Environnements à risque extrême

3. Types d’éclairage d’éclairage d’entrepôt

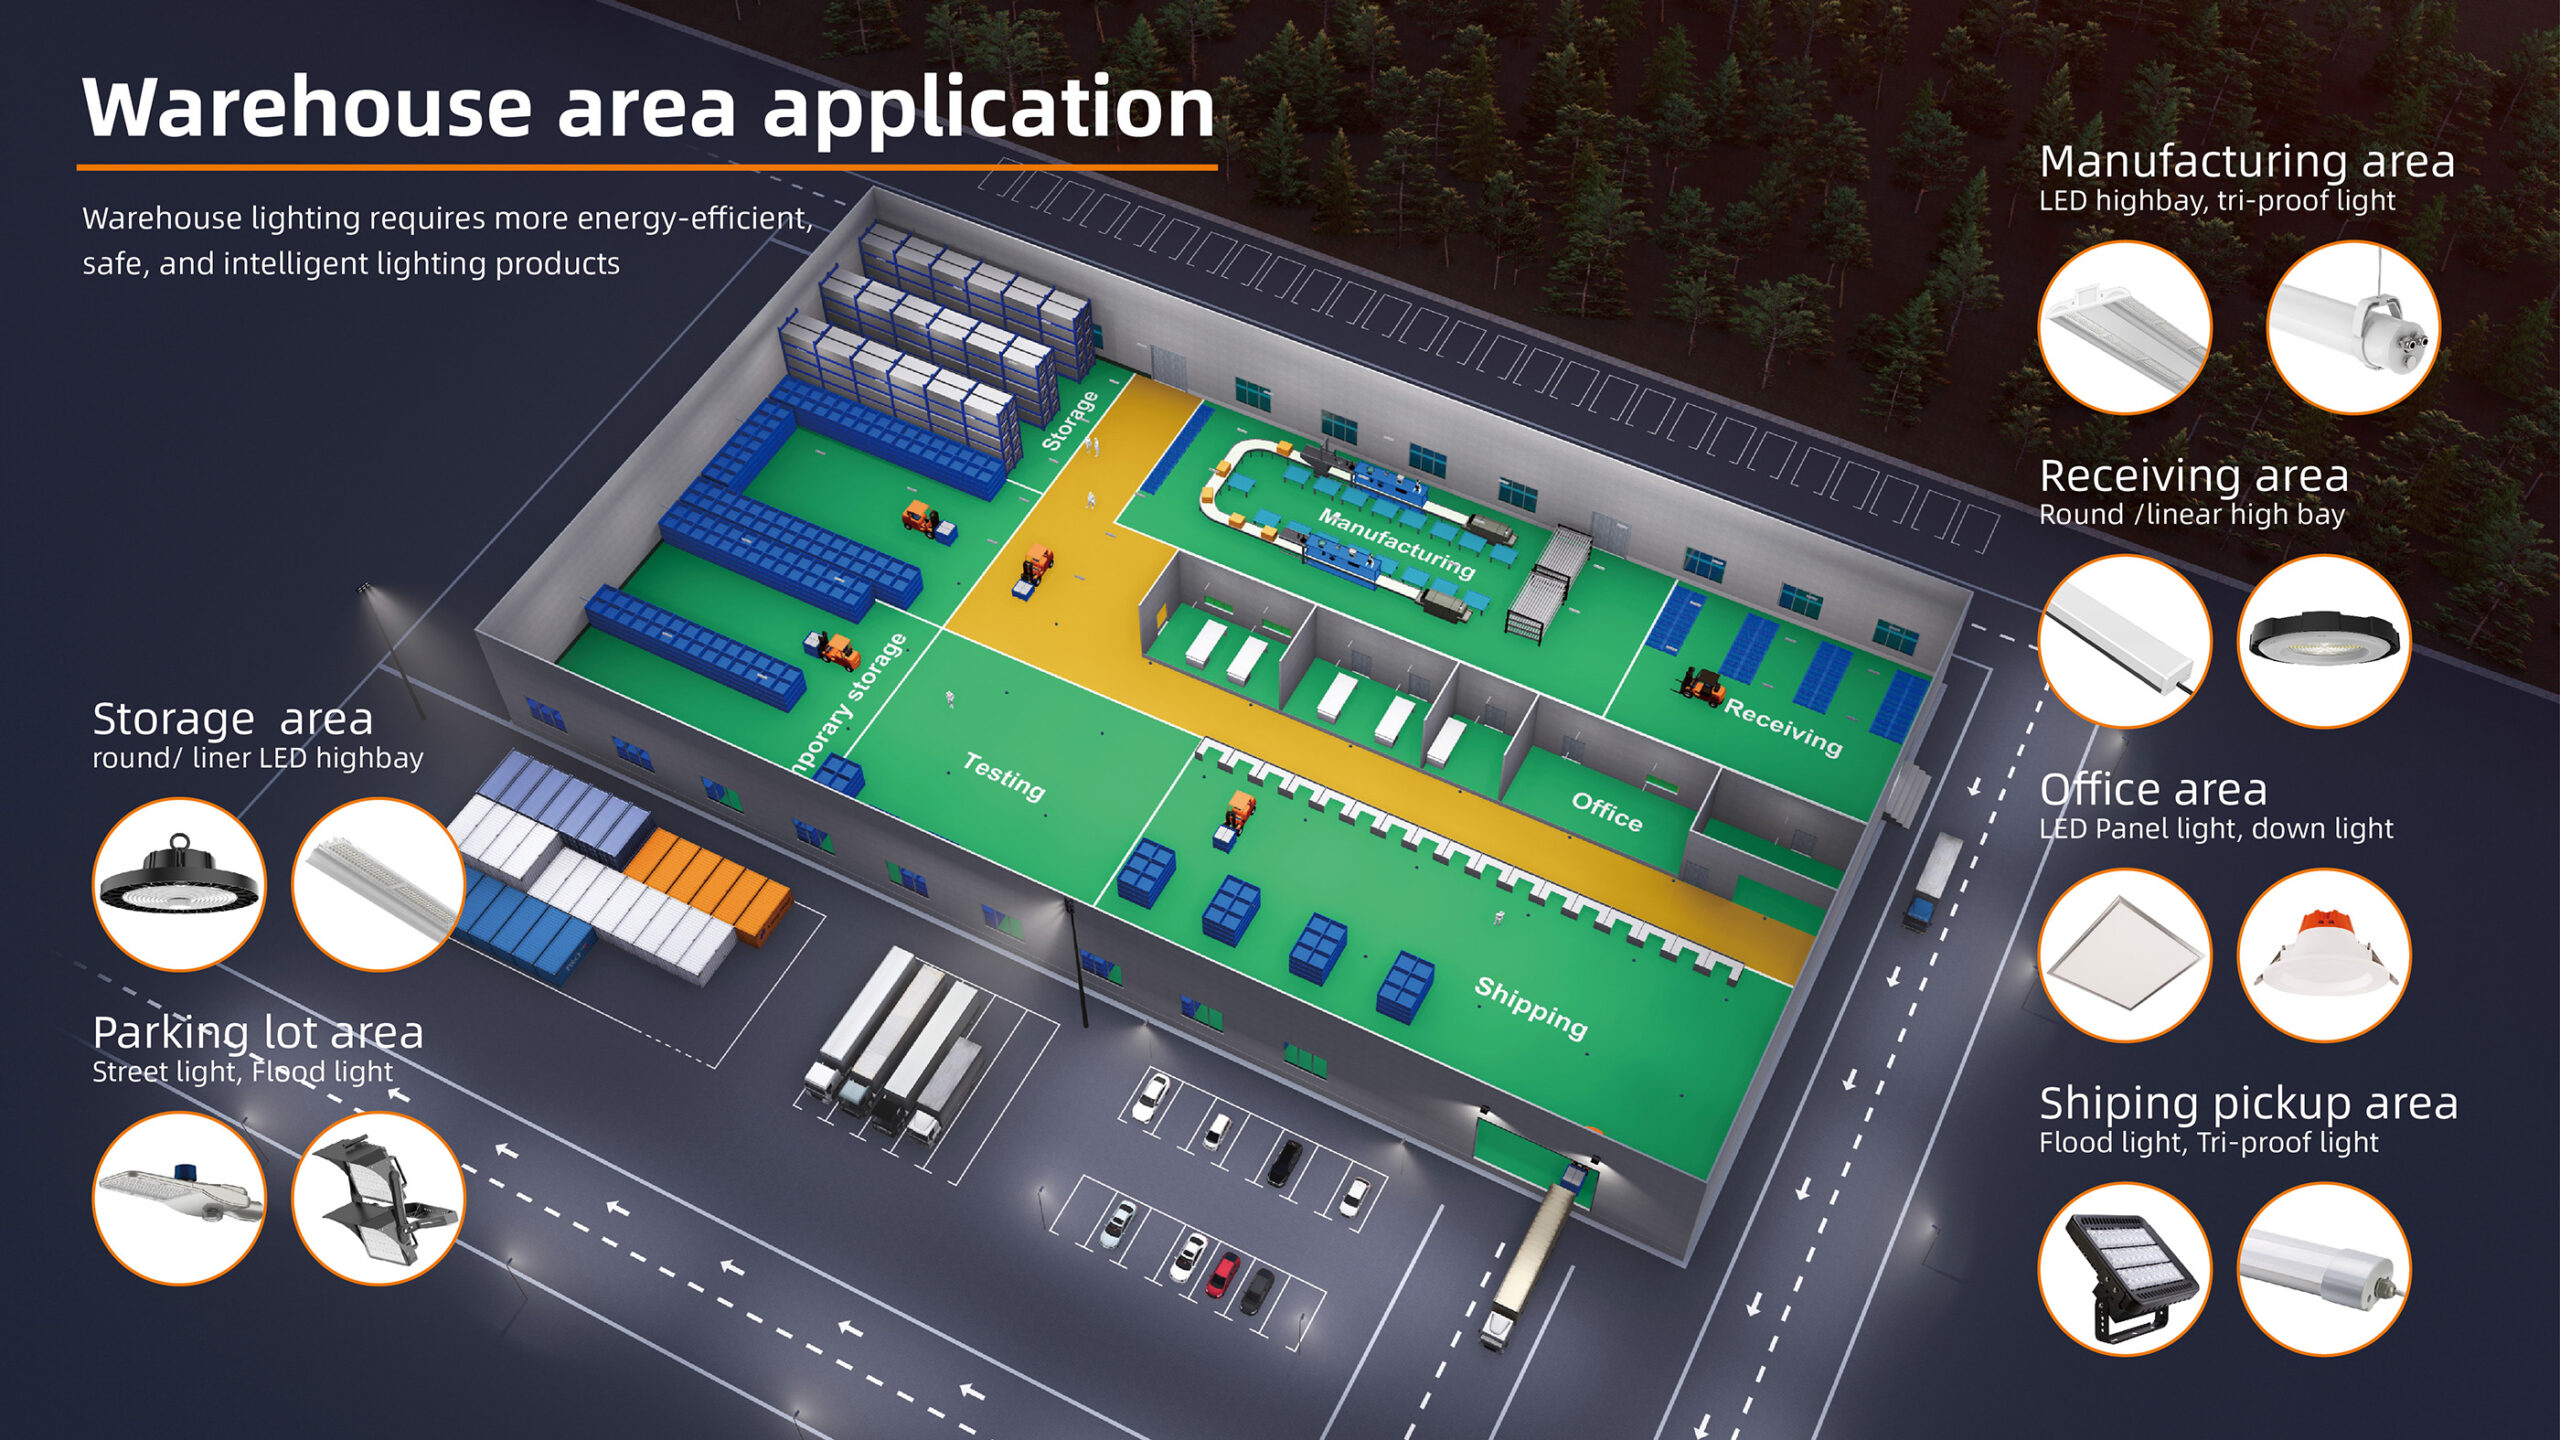
3.1 Luminaires de haute baie

Définition: Fixations conçues pour les hauteurs de montage au-dessus de 6 mètres (20 pieds) .

Applications typiques:

  • Grands centres de distribution

  • Entreposage haut de gamme

  • Usines de fabrication

  • Centres logistiques de tri

Formats courants:

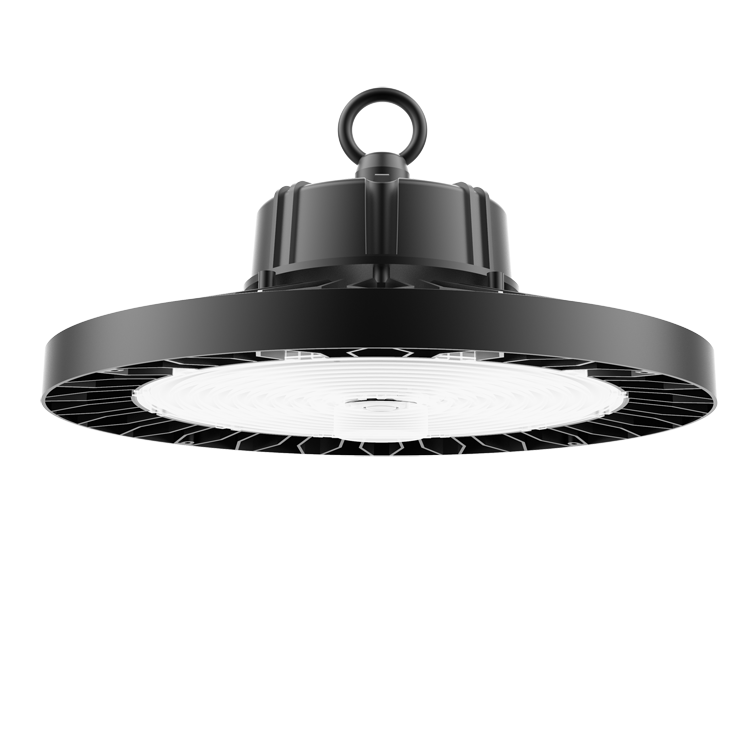
  • Style OVNI (rond) à haute baie – Format circulaire, 100W–500W+, 12 000–70 000+ lumens, idéal pour les espaces d’entrepôt ouverts

  • Linéaire à haute baie – Format rectangulaire, adapté à l’éclairage dans les allées

Guide de sélection de la puissance:

Hauteur de montage Puissance recommandée Sortie lumineuse typique
6–8 m 100–150W 15 000–22 000 lm
8–12 m 150–240W 20 000–32 000 lm
>12 m 240–300W+ 32 000–45 000+ lm

3.2 Luminaires de basse baie

Définition: Fixations conçues pour les hauteurs de montage en dessous de 6 mètres (20 pieds) .

Applications typiques:

  • Petits entrepôts

  • Espaces d’exposition au détail

  • Espaces de bureaux et couloirs

  • Stationnements

Différence clé: Les luminaires à faible baie utilisent généralement des angles de faisceau plus larges (90°–120°) pour un éclairage uniforme à des hauteurs de montage plus basses ; Les luminaires à haute baie utilisent des angles de faisceau plus étroits (60°–90°) pour concentrer la lumière sur le plan de travail.

3.3 Sélection OVNI vs. Sélection linéaire en haute baie

  • Haute baie d’OVNI: Meilleur pour Espaces ouverts de l’entrepôt nécessitant une illumination générale uniforme

  • Linéaire à haute baie: Meilleur pour Des allées étroites et des zones avec des rayons où la distribution directionnelle de la lumière est bénéfique

4. Exigences d’illuminance et planification zonale

4.1 Niveaux d’illuminance recommandés par IES RP-7

L’ANSI/IES RP-7-21 fournit des cibles d’illuminance maintenue recommandées pour différentes zones d’entrepôt:

Zone d’entrepôt Illuminance recommandée (fc) Illuminance recommandée (lux) Notes
Stockage en vrac (rarement consulté) 5–10 FC 50–100 lux Uniquement accessible par chariot élévateur
Entreposage général (stockage actif) 20–30 FC 200–300 lux Cible la plus fréquente
Picking and packing 30–50 FC 300–500 lux Les niveaux supérieurs réduisent les erreurs de médiator
Quais de transport et de réception 30–50 FC 300–500 lux Zone de transition
Contrôle qualité / inspection 50–100 FC 500–1000 lux CRI 80+ recommandé
Ailes entre les racks hauts (30+ pieds) 15–30 FC au niveau du sol 150–300 lux Optique étroite requise

Pour les tâches générales d’entrepôt, l’IES RP-7 recommande 300–500 lux. Dans les installations pratiques, concevoir vers le haut de gamme compense l’accumulation de poussière et le vieillissement. L’OSHA 29 CFR 1926.56 exige un minimum de 5 FC.

4.2 Illuminance verticale (éclairage en rack)

L’illuminance verticale sur les faces des racks est tout aussi importante que l’illuminance horizontale au sol. Pour le choix des ordres, cibles de conception efficaces basées sur l’ANSI/IES RP-7 et les observations de terrain:

Rack Position Illuminance recommandée Notes
Racks supérieurs 60–80 FC La source la plus proche de la lumière, le contrôle de l’éblouissement est critique
Racks intermédiaires 40–50 FC Plage optimale pour la numérisation des codes-barres
Racks du bas (niveau du sol) 30–40 FC Évite les erreurs d'« effet grotte » et de plecteur

RP-7 met l’accent sur l’illuminance verticale sur les faces de rack avec un Un ratio d’uniformité pas inférieur à 3:1.

4.3 Facteur de maintenance

Dans les environnements d’entrepôt, la production lumineuse diminue avec le temps en raison de :

  • Dépréciation du lumen de la source LED

  • Accumulation de saleté Sur les matchs

  • Effets de la température ambiante

L’IES RP-7 recommande d’établir des calendriers d’entretien appropriés pour traiter la légère dépréciation et l’accumulation de saleté. Le design doit prendre en compte un facteur de maintenance de 0,7 à 0,8.

4.4 Calcul du lumen total

Lumens totaux requis = surface (m²) × Luminosité de la cible (lux) × facteur d’entretien

Note critique: La formule simple que l’on trouve sur de nombreux sites web — lumens nécessaires = surface × pieds-chandelles — est la suivante incorrect pour les entrepôts. Elle suppose que chaque lumen produit par le luminaire atteint la surface de travail à pleine résistance, ce qui n’est pas vrai dans les entrepôts avec des plafonds hauts, des rayons et des sols en béton.

5. Conception optique et distribution de la lumière

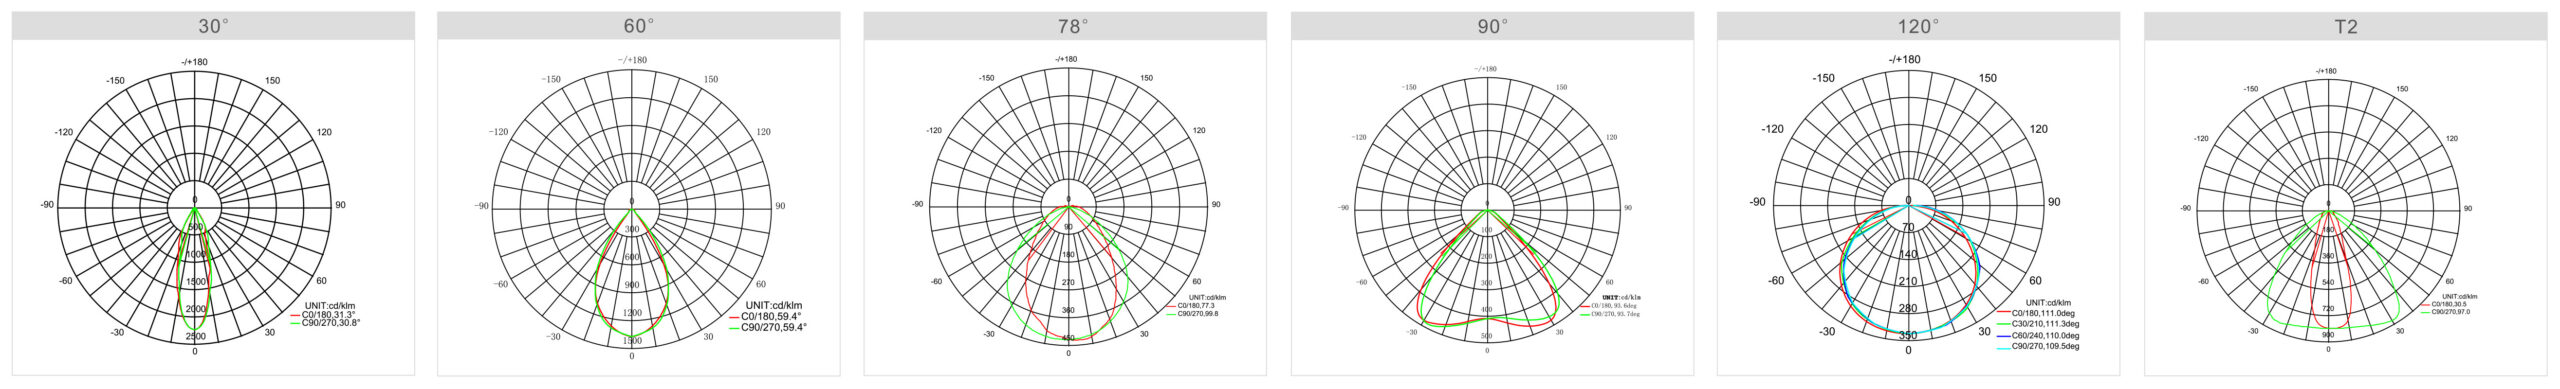
5.1 Types de distribution et angles de faisceau

Distribution Type Angle de faisceau Meilleure application
Étroit (Spot) 15°–30° Racks hauts, rayons spécifiques à chaque tâche, allées de racking hautes
Moyen 60°–90° Fourrage haute générale, entreposage
Wide (Inondation) 90°–120° Zones basses et ouvertes

Optimisation des allées: Des optiques étroites (répartition des allées de 60°–90°) sont nécessaires pour pousser la lumière entre les racks sans la gaspiller sur les toits des racks.

5.2 Données photométriques et fichiers IES

Les fichiers IES (format ANSI/IES LM-63-19) sont les fichiers de données photométriques standards de l’industrie qui décrivent la distribution tridimensionnelle de la lumière d’un luminaire. Ces dossiers sont essentiels pour :

  • Conception et simulation d’éclairage utilisant les logiciels DIALux ou AGi32

  • Comparaison des performances des luminaires entre fabricants

  • Vérification de la conformité aux spécifications de conception

  • Soumissions DLC (la vérification UGR utilise des fichiers .ies soumis)

Indicateur de qualité: Un fabricant réputé doit fournir des fichiers IES pour toutes les configurations optiques sur demande.

5.3 Contrôle de l’éblouissement

Évaluation unifiée de l’éblouissement (UGR) prédit la quantité d’éblouissement inconfortable produit par une installation d’éclairage. L’éblouissement causé par l’inconfort peut entraîner des irritations, des maux de tête ou de la fatigue oculaire.

  • UGR < 22 est généralement acceptable pour les applications en entrepôt

  • Les seuils UGR sous DLC vont de 22 à 28 basé sur la désignation d’usage primaire

  • Les produits avec un meilleur design de l’éblouissement atténuent les maux de tête liés à l’éblouissement et la fatigue oculaire, soutiennent la performance des tâches et favorisent le confort des occupants

5.4 Impact de la hauteur de montage sur les optiques

  • Les hauteurs de montage plus élevées nécessitent des angles de faisceau plus étroits pour maintenir une illuminance adéquate au niveau du plan de travail

  • Utilisation d’optiques basses à hauteurs de baie élevée ce qui entraîne une illuminance insuffisante et une uniformité médiocre

6. Directives d’aménagement et d’installation

6.1 Distinction entre hautes baies et basses

Hauteur du plafond Luminaire Type
< 6 m (20 ft) Low-bay
6–9 m (20–30 ft) Haut-baie (OVNI)
9–15 m (30–50 ft) Haut-hauteur haute puissance

6.2 Espacement et disposition

Règle générale: L’espacement des luminaires devrait être 1,0–1,5 × hauteur de montage.

Hauteur de montage Espacement recommandé
6 m 6–9 m
8 m 8–12 m
10 m 10–15 m
12 m 12–18 m

Rapport espacement/hauteur (SHR) : La plupart des luminaires LED à haute baie ont un SHR idéal de 1.0–1.5.

Directives spécifiques à chaque application:

  • Éclairage des allées: Positions des fixations Centrales sur les allées, pas trop de rackage

  • Espaces ouverts: Utilisez un Motif de grille avec un espacement constant dans les deux sens

  • Décalage de la paroi: Première rangée de luminaires à environ la moitié de l’espacement des murs

6.3 Considérations de rétrofit – Halogéne métallique vers LED

Puissance MH existante Remplacement typique des LED Économies d’énergie
250W MH LED 80–100W 60–68%
400W MH LED 120–150W 63–70%
1000W MH LED 200–300W 70–80%

Avertissements critiques:

  • Un luminaire en halogénure métallique de 400W consomme réellement environ 458W (y compris les pertes de lest) ; une LED comparable de 150W ne consomme que un tiers L’énergie

  • L’espacement existant ne correspond presque jamais aux exigences des LED — Les optiques LED sont fondamentalement différentes de MH

  • Avertissement dans la réalité: Un centre de distribution alimentaire réaménagé avec un espacement MH a entraîné Allées sombres et éblouissement excessif — après ajustements (22 % de dispositifs en moins, hauteur de montage de 0,8 m de moins, optiques asymétriques), ils ont obtenu 18 % d’illuminance mesurée supérieure avec moins de matchs

6.4 Considérations environnementales

Environnement Exigence clé Justification
Entreposage frigorifique / congélateur Pilotes homologués basse température, IP65+ Les LED fonctionnent bien en froid, mais les haut-parleurs peuvent tomber en panne en dessous de -20°C
Environnements poussiéreux IP5X+, boîtier scellé L’accumulation de poussière réduit la lumière et provoque une surchauffe
Zones de lavage IP65+, matériaux résistants à la corrosion Infiltration d’eau et exposition chimique
Zones sensibles aux vibrations Classification IK, montage sécurisé Fatigue mécanique et défaillance de la connexion

7. Contrôles intelligents et optimisation énergétique

7.1 Stratégies de contrôle et économies d’énergie

Type de contrôle Fonction Économies d’énergie typiques
Récolte en plein jour Atténue les lumières en fonction de la lumière naturelle disponible 20–40%
Détection d’occupation Allume/éteint les lumières en fonction de la présence 30–50%
Réglage des tâches Ajuste les niveaux de lumière en fonction de tâches spécifiques 15–30%
Gradation programmée Réduit la production pendant les heures non de pointe 20–35%

Combiné à des capteurs intelligents, l’éclairage LED d’entrepôt peut obtenir des résultats Jusqu’à 84 % d’économies d’énergie. DLC V5.1 exige que tous les produits listés incluent la capacité de gradation.

7.2 Protocoles de contrôle et interfaces

  • Gradation 0–10V – Norme industrielle, largement compatible

  • DALI (Interface d’éclairage adressable numérique) – Contrôle avancé, adressage individuel

  • Commandes sans fil – Zigbee, Bluetooth Mesh, LoRaWAN – pour la rétrofitation et la flexibilité

  • Détection infrarouge passive PIR – Détection de présence

Les capteurs DALI peuvent offrir une couverture de 2 m à 16 m de hauteur de plafond, ajustant automatiquement le niveau d’éclairage en fonction de la lumière du jour disponible.

8. Assurance qualité et tests

8.1 Tests obligatoires pour les luminaires LED d’entrepôt

Type d’essai Standard Objectif
Essais photométriques IES LM-79 Flux total, efficacité, distribution, CCT, CRI
Entretien de la lumière IES LM-80 + TM-21 Prédiction de la dépréciation de la lumière à long terme
Sécurité électrique UL/ETL, CE, ENEC Isolation, mise à la terre, résistance diélectrique
Protection contre l’entrée IEC 60529 Vérification de la classification IP
Protection contre les impacts IEC 62262 Vérification de la cote IK
Protection contre les surtensions ANSI C136.2 Immunité à la tension transitoire

8.2 Certifications clés par marché

Marché Certifications requises Recommandé
Amérique du Nord UL / ETL DLC, ENERGY STAR
Union européenne CE ENEC, ENEC+
Australie SAA —
Chine CCC CQC, Conservation de l’énergie

8.3 Indicateurs de qualité des fabricants

Lors de l’évaluation d’un fabricant d’éclairage LED d’entrepôt, recherchez :

  • Laboratoire d’essais interne – accrédité par le CNAS ou équivalent

  • Traçabilité – Enregistrements de tests au niveau batch et production sérialisée

  • Garantie – 3 à 5 ans minimum pour les produits industriels

  • Documentation – Fichiers IES, rapports de test, certificats disponibles sur demande

  • Liste des DLC QPL – Performance vérifiée, pas seulement un calcul watt/lumen revendiqué

Liste de contrôle du projet d’éclairage LED d’entrepôt

Aspect Considérations clés
Application Hauteur de montée, exigences de la tâche, conditions environnementales
Normes IES LM-79/LM-80, ANSI/IES RP-7, DLC (si vous cherchez un rabais)
Efficacité ≥130 lm/W standard ; ≥150 lm/W haute performance
CCT entreposage général de 4000K–5000K ; 5000K+ tâches détaillées
CRI ≥70 général ; Picking/emballage ≥80
Facteur de puissance ≥0,90 (≥0,95 préféré)
Classification IP IP54 minimum ; IP65+ pour environnements poussiéreux
Classement IK En fonction du risque ; IK08–IK10 pour les zones à haut risque
Commandes capacité de gradation (0–10V/DALI) ; Détection d’occupation lorsque cela est applicable
Certifications UL/ETL (NA), CE/ENEC (UE), SAA (AU), CCC (CN) selon les cas
Documentation Fichiers IES, rapports LM-80, certificats de test, conditions de garantie
Hauteur de montage >6 m = hauteur de baie ; <6 m = baie basse
Espacement 1,0–1,5 × hauteur de montage (préliminaire)
Uniformité ≤3:1 pour les zones de tâche selon RP-7
Économies d’énergie LED vs. halure métallique : 50–75 %

Ce guide est destiné à servir de référence technique pour les spécificateurs, les responsables d’installation et les professionnels des achats. Pour des recommandations spécifiques à un projet, consultez votre fabricant d’éclairage LED ou un concepteur d’éclairage qualifié.

 

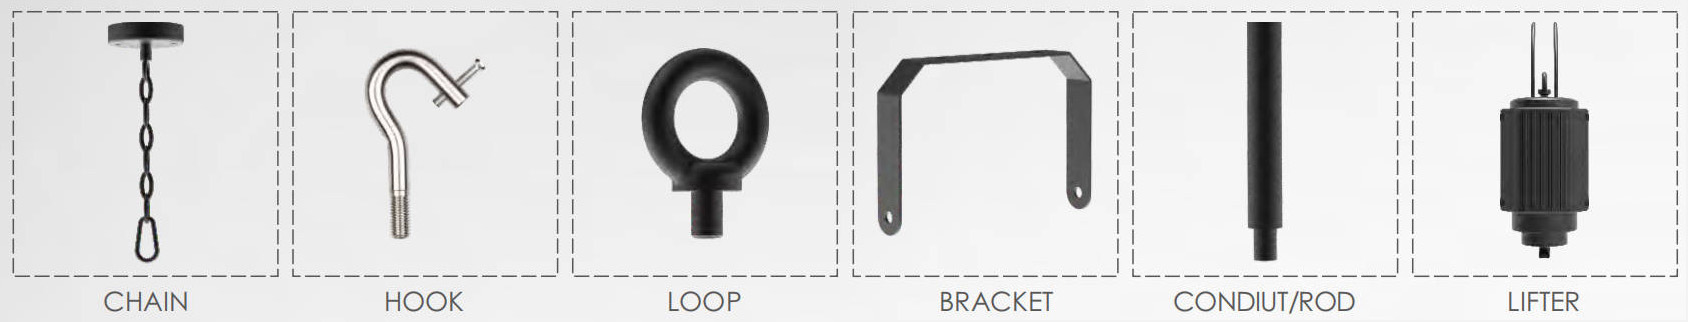
Nos luminaires prennent en charge plusieurs configurations d’installation pour s’adapter à divers environnements d’entrepôt, industriels et commerciaux :

Méthode d’installation Description Meilleure application
Monture suspendue / pendentif Luminaires suspendus au plafond par câbles, chaînes ou tiges rigides Zones hautes (entrepôts, salles de sport, étages de fabrication) – idéales pour des plafonds supérieurs à 6 m
Surface / Fixation murale Luminaires montés directement sur les surfaces murales Couloirs, cages d’escalier, sorties, éclairage périmétrique
Sol / Sol Luminaires à profil bas installés au niveau du sol ou près Espaces à plafond bas, marquage de passage ou éclairage d’accent spécifique à des zones de travail
Mont en retrait Luminaires encastrés à ras dans les cavités du plafond ou des murs Des zones à plafond bas où l’espace est limité, ou où une esthétique propre et minimaliste est requise
Poulette / Support de levage Installations équipées de systèmes de levage motorisés ou manuels, offrant jusqu’à 20 mètres de déplacement vertical Des plafonds très hauts (par exemple, hangars à avions, grands atriums) permettent un entretien sécurisé au niveau du sol sans échafaudage

Notre équipe d’ingénierie peut recommander la configuration de montage optimale en fonction de la hauteur du plafond, de la disposition spatiale et des besoins d’accès à la maintenance.

Offrir une sélection diversifiée d’objectifs optiques permet une personnalisation précise des performances d’éclairage selon divers environnements et applications. Notre portefeuille d’objectifs comprend plusieurs angles de faisceau, niveaux de diffusion et schémas de distribution — garantissant que chaque installation atteigne ses objectifs spécifiques d’illumination. Voici les principaux avantages d’une sélection polyvalente d’objectifs :

Avantage Description Valeur client
Personnalisation spécifique à l’application Différents environnements — des allées étroites et des entrepôts en hauteur aux espaces commerciaux ouverts — exigent des distributions lumineuses distinctes. Nos options d’objectifs couvrent les distributions de type I–V, les angles de faisceau à point étroit (15°–30°), moyen (60°–90°) et grand angle de crue (90°–120°). Adapter l’éclairage aux exigences exactes du projet — pas un compromis universel
Flexibilité de conception Les lentilles avec des étendues et des niveaux de diffusion variables permettent de s’adapter à la hauteur du plafond, à la disposition des racks et aux spécifications des zones de travail sans remplacer des luminaires entiers. Ajustez la puissance lumineuse et la couverture pour s’adapter à la géométrie de l’espace — réduisez le temps d’itération de conception
Optimisation des performances La bonne lentille minimise l’éblouissement, améliore l’uniformité et maximise les lumières livrées au plan de travail — impactant directement le confort visuel, la précision des tâches et l’efficacité énergétique. Consommation d’énergie moindre, moins d’équipements et meilleure qualité d’éclairage
Polyvalence prête pour l’avenir À mesure que l’utilisation de l’espace évolue — du stockage au picking en passant par la fabrication — les changements de lentilles peuvent réutiliser la même empreinte de luminaire sans recâblage ni modifications structurelles. Prolonger le cycle de vie des appareils et s’adapter aux besoins opérationnels changeants avec un investissement minimal

Notre équipe d’ingénierie fournit un support de simulation photométrique (fichiers IES, calculs DIALux) pour vous aider à choisir la lentille optimale pour votre application spécifique — en veillant à ce que votre conception d’éclairage fournisse la bonne lumière, précisément là où elle est nécessaire.

Notre avantage

Avec une équipe de R&D expérimentée et une vaste expérience dans les applications réelles, MasonLED détient un avantage distinct dans la fourniture de solutions d’éclairage sur mesure à une clientèle mondiale. Nos compétences couvrent à la fois les secteurs industriel et commercial, ainsi que les applications d’éclairage général et intelligent.

Nous avons mené avec succès des projets d’éclairage LED personnalisés pour diverses applications, notamment :

  • Transport en commun et infrastructures – Éclairage du métro et des routes

  • Vente au détail et exposition – Publicité de signalétique et éclairage de réfrigérateur/congélateur

  • Alimentation et Agriculture – Éclairage spécialisé pour les présentoirs de viande et de fruits et légumes

  • Entreposage et logistique – Éclairage de haute baie et de stockage industriel

Ces projets ont été déployés en Australie, en Allemagne, en France, aux États-Unis et dans d’autres marchés clés, démontrant notre capacité à répondre à des normes régionales variées et à des exigences de performance.

Capacités ODM/OEM

Notre infrastructure de fabrication complète et notre expertise en ingénierie nous positionnent comme un partenaire fiable pour les projets ODM (Original Design Manufacturing) et OEM (Original Equipment Manufacturing). Nous excellons dans :

  • Du concept à la production – De la conception initiale et du prototypage à la production de masse et à la livraison

  • Personnalisation complète – Conception optique, mécanique, électrique et thermique adaptée à vos spécifications

  • Protection de la PI – Accords stricts de confidentialité pour protéger vos designs propriétaires

  • Mise à l’échelle flexible – Pilotes sur les commandes de chargement conteneur avec une assurance qualité cohérente

Que vous ayez besoin d’une modification standard du produit ou d’un design entièrement nouveau, MasonLED offre la profondeur technique et la capacité opérationnelle nécessaires pour concrétiser votre vision sur le marché.

R&D & Innovation

Le département R&D de l’entreprise possède des années d’expérience dans le développement de produits d’éclairage LED et maîtrise les processus opérationnels de divers projets ODM/OEM. Il peut répondre efficacement aux besoins personnalisés des clients, garantissant un équilibre optimal entre performance produit, coût et délai de livraison.

ID design

Conception de l’ID

Mechanical engineering

Génie mécanique

Optical engineering

Génie optique

Electronic engineering

Génie électronique

Laboratoire

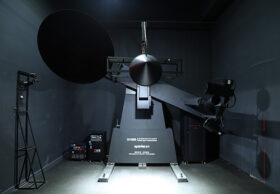
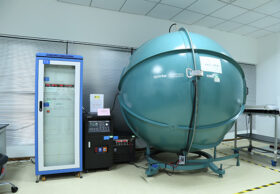
Nous intégrons la qualité à chaque étape de la production — de la conception initiale et de l’approvisionnement en matériaux à la fabrication et aux tests finaux. Des inspections strictes en cours de traitement, un vieillissement de 72 heures et une vérification photométrique dans notre laboratoire accrédité par CNAS garantissent que chaque luminaire offre des performances, une fiabilité et une sécurité constantes — commande après commande.

Full-Space Distribution Photometer

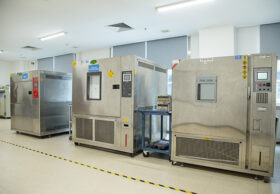
Essais de fiabilité environnementale

Integrating Sphere Test System

Système d’essai de sphère intégrant

Natural Convection Heating Chamber

Chambre de chauffage par convection naturelle

High-Temperature Aging Room

Salle de vieillissement à haute température

Environmental Reliability Testing

Essais de fiabilité environnementale

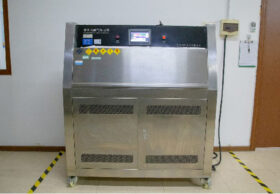
UV Testing Machine

Machine de test UV

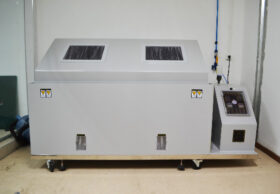
Salt Spray Test Chamber

Chambre d’essai au brouillard salin

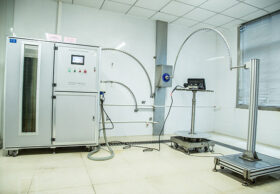
IP waterproof test

Test d’étanchéité IP

Résistance à la fabrication

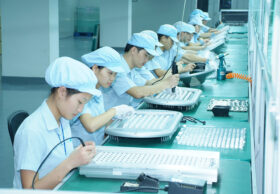
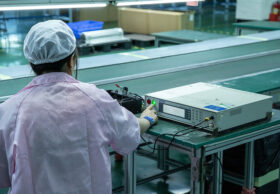
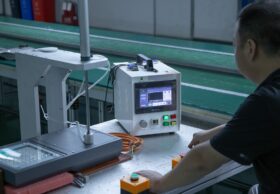
Notre processus de production repose sur des contrôles qualité rigoureux à chaque étape – de l’inspection des matériaux entrants (IQC) aux tests finaux. Chaque luminaire doit réussir un test d’étanchéité à 100 %, un test de 100 % de haute potence (résistance diélectrique) et un test de vieillissement à 100 % brûlé, garantissant l’absence totale de défaut d’intégrité de l’étanchéité, de sécurité électrique et de fiabilité à long terme. Grâce à ces mesures strictes, nous garantissons une performance irréprochable à chaque expédition.

production line

Ligne de fabrication

100% High Voltage Withstand Test

Test de résistance à haute tension à 100 %

100% Air Tightness Test

Test d’étanchéité à 100 % à l’air

100% Product Aging

Vieillissement 100 % du produit

Gestion intelligente de l’entrepôt

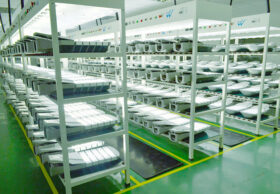
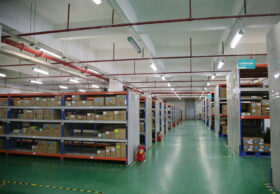
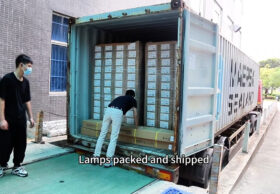
Avec un centre d’entreposage de 5 000㎡ comme centre, nous maintenons une coordination exceptionnelle des matériaux et une flexibilité de production — ce qui nous permet de mener à bien des projets municipaux d’envergure, de nous adapter aux demandes urgentes des clients et de garantir une production de masse constante sans compromis.

Warehousing center

Centre d’entreposage

Product Shipping

Expédition des produits

Articles connexes

Comment pouvons-nous vous aider ?

Contactez-nous